
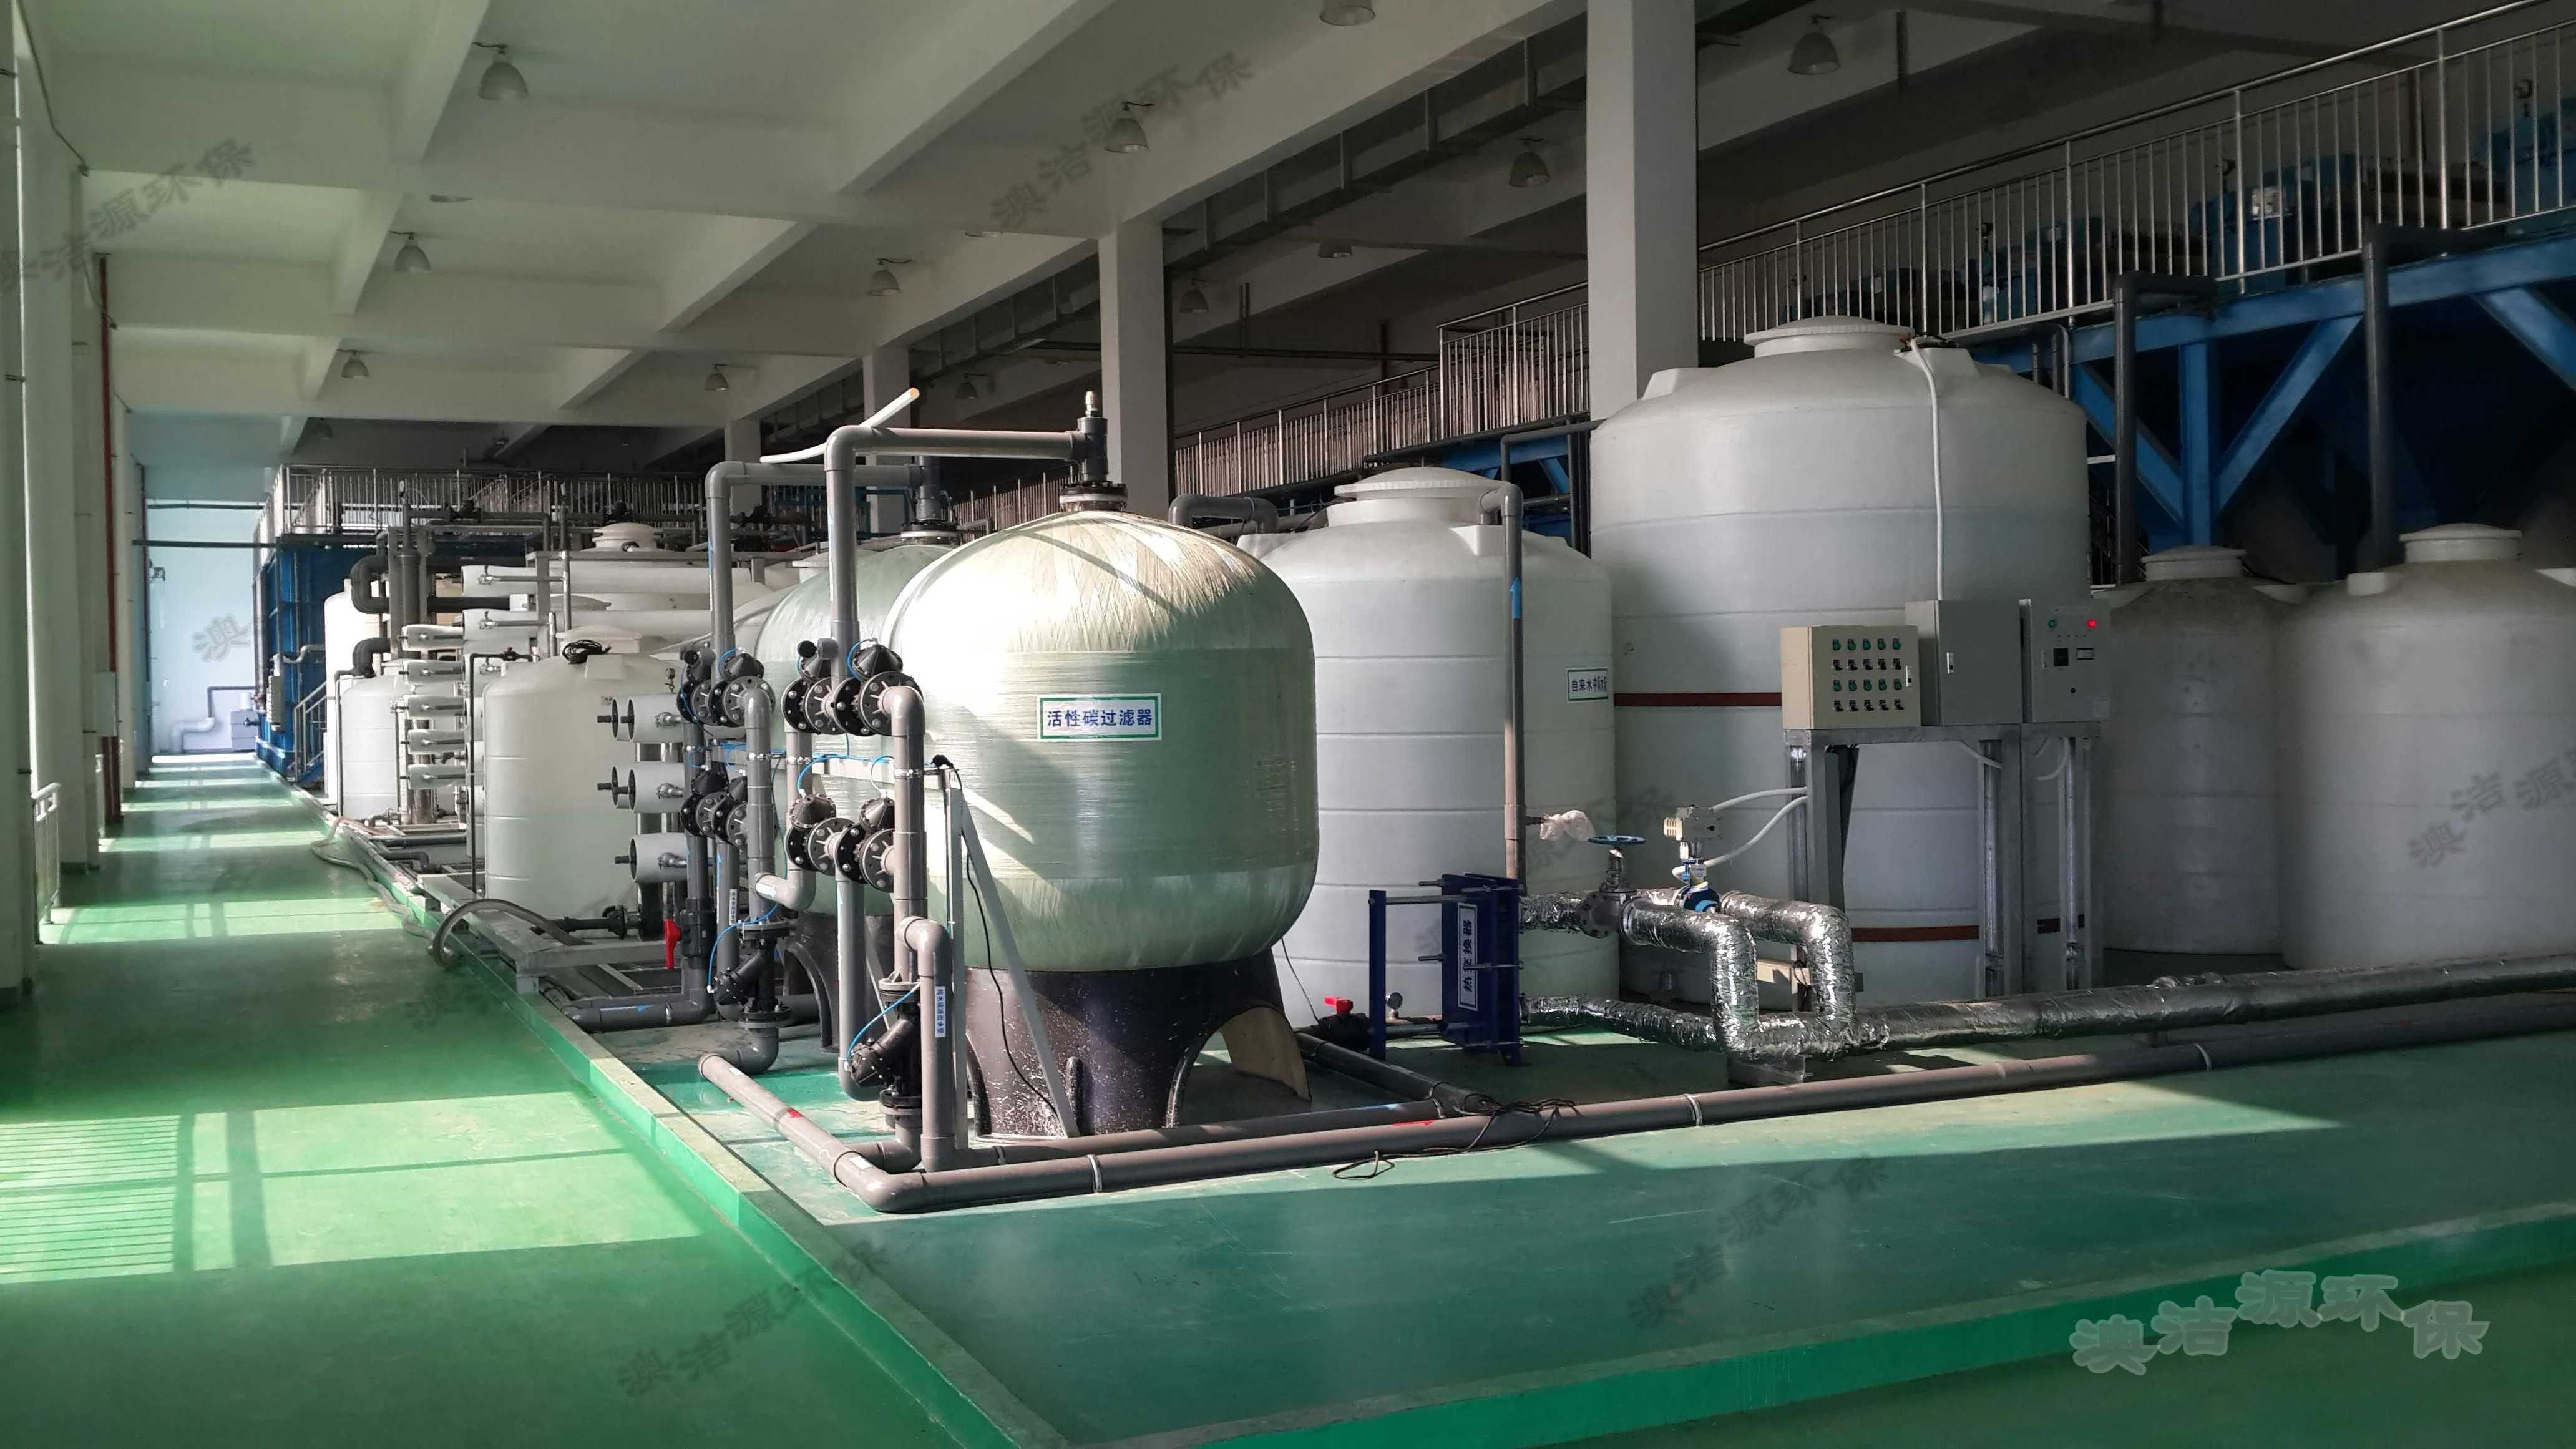
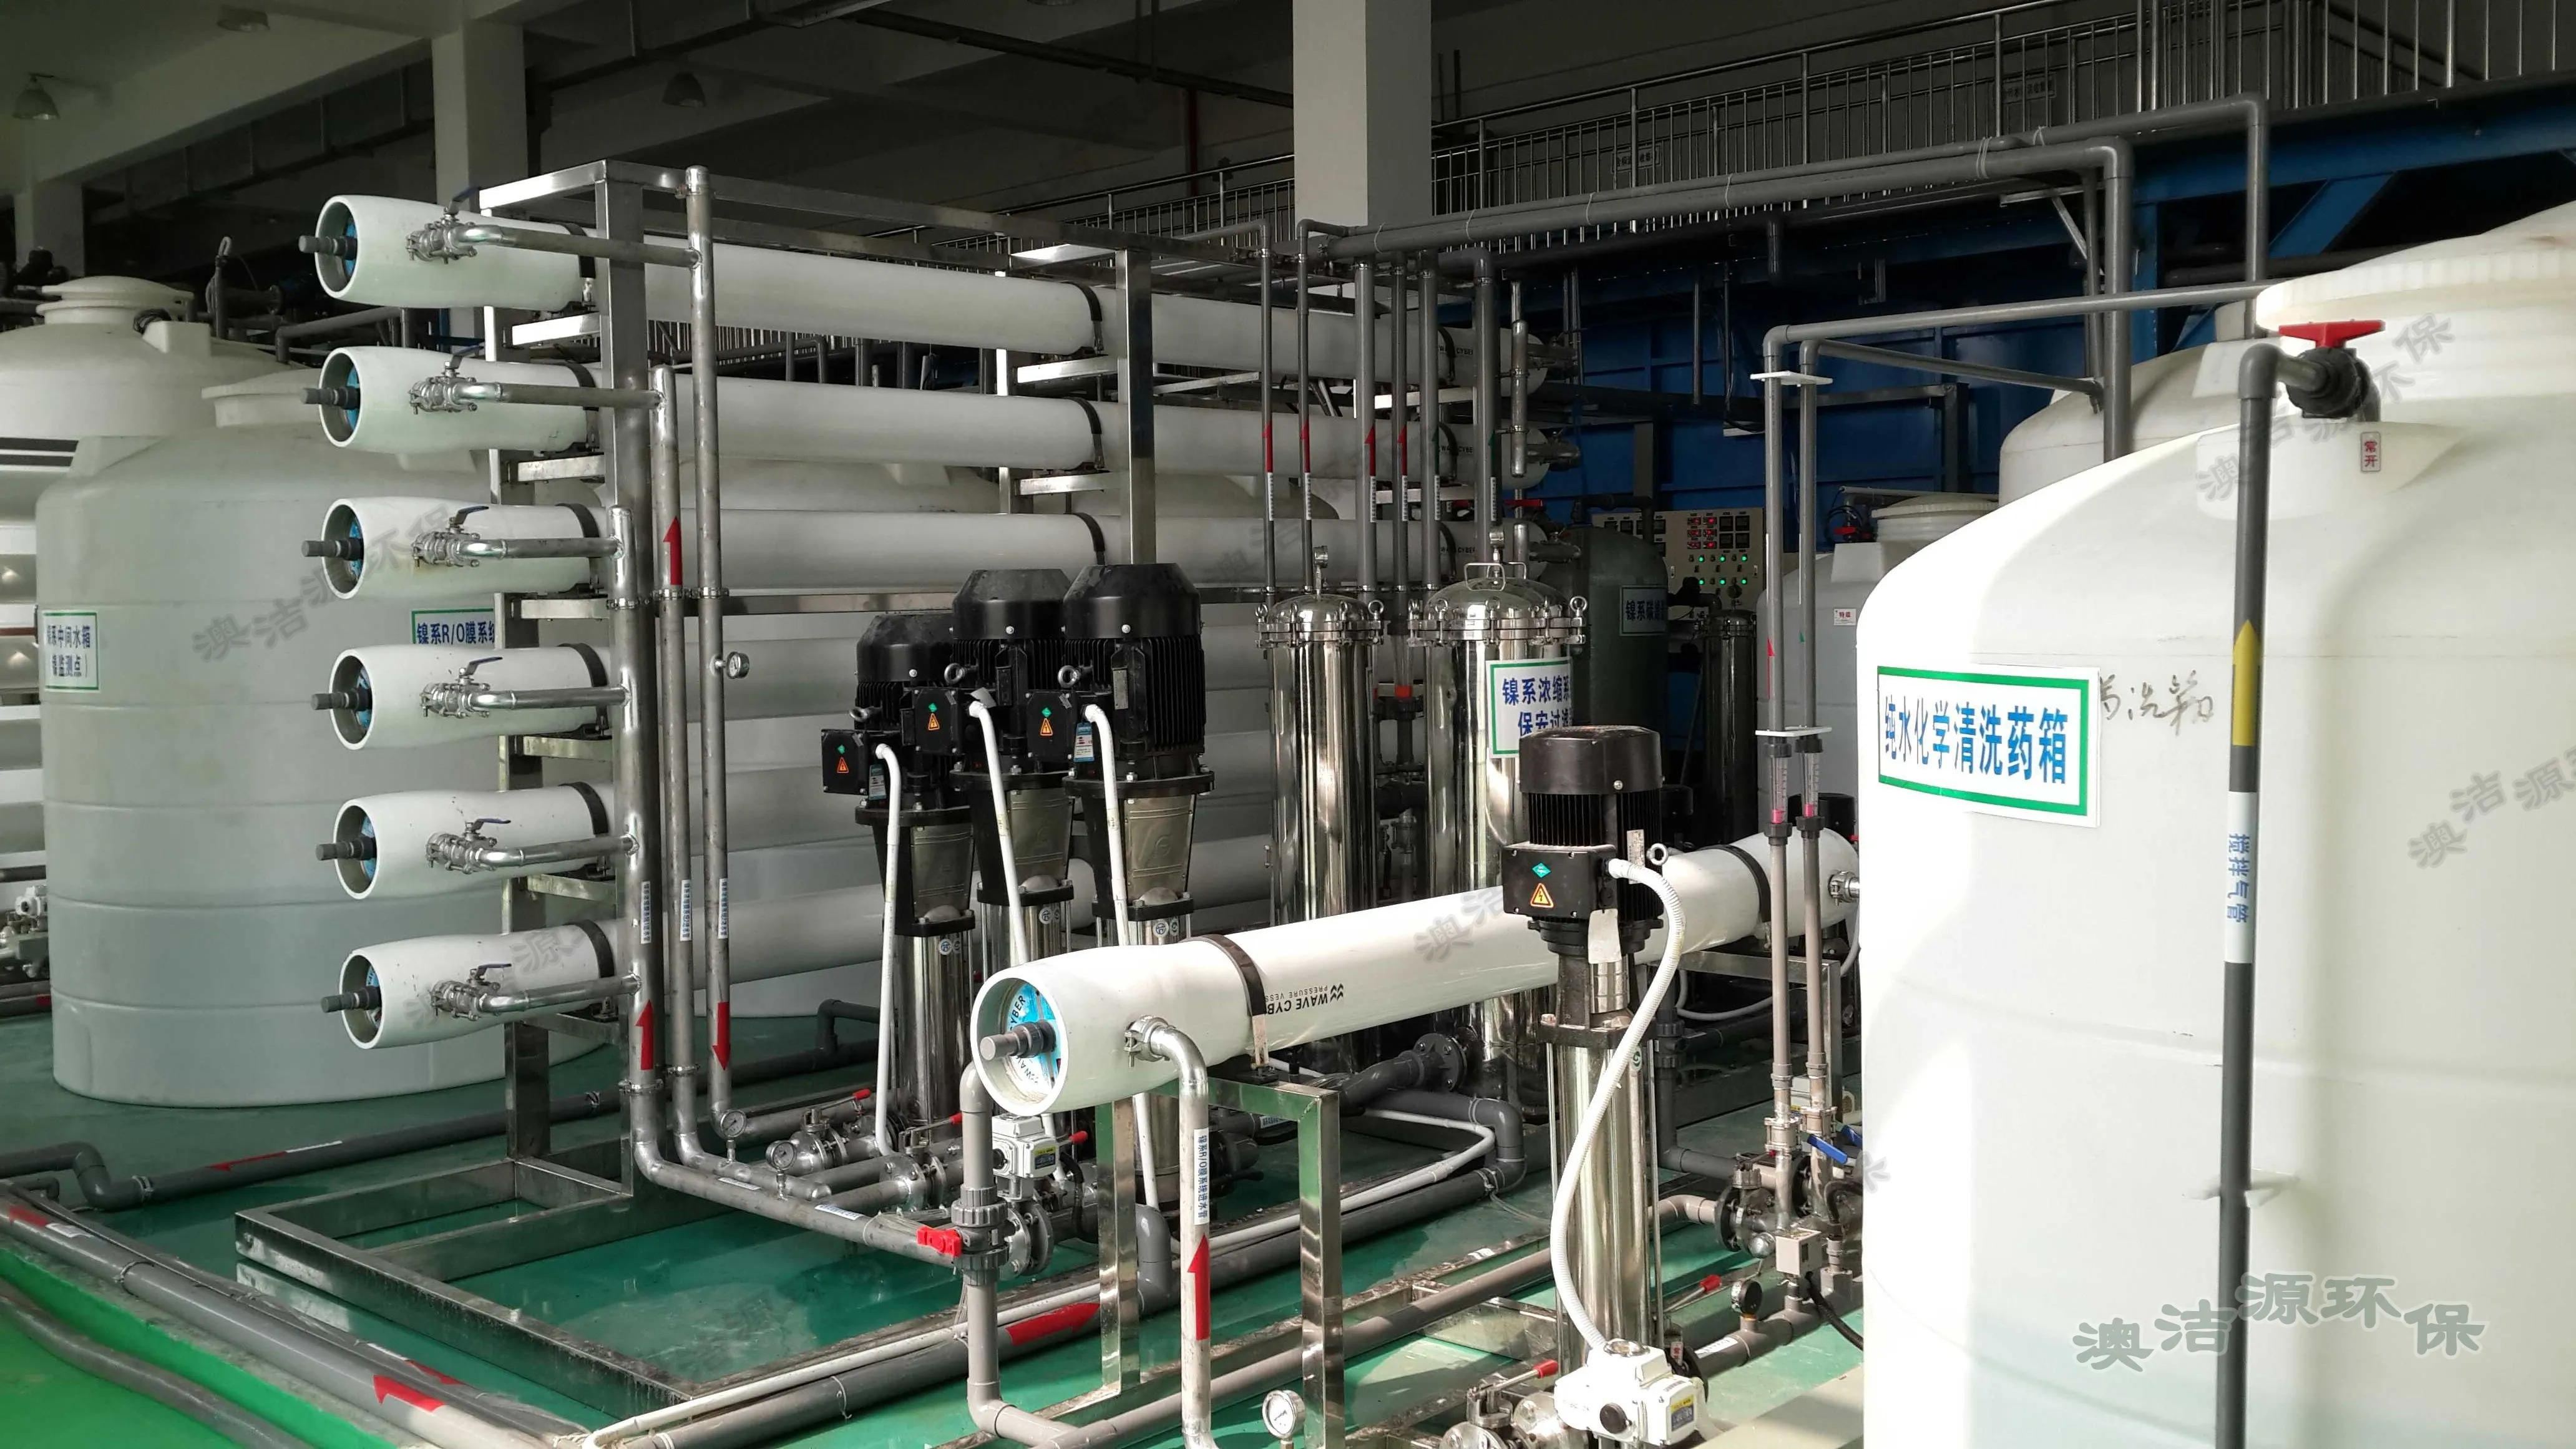
项目概况
本项目为汽车零配件电镀重金属废水回用工程,企业为宝马、奔驰零配件生产企业,配置全自动龙门式 ABS、ABS/PC 塑料电镀生产线。废水分为含铜废水、含镍废水、含铬废水、综合废水;设计废水回用率 68%,总排口执行《电镀污染物排放标准》GB21900‑2008 表 2 标准中华人民共...。
项目规模(日处理,运行 20h/d)
- 综合废水:436m³/d
- 含铜废水:168m³/d
- 含镍废水:336m³/d
- 含铬废水:336m³/d
处理工艺
预处理 + 管式微滤膜(TMF)+ 双级反渗透 + 回用
客户痛点
- 电镀产生分质废水,含铜、镍、铬多种重金属,传统沉淀工艺出水不稳定,存在重金属超标排放风险。
- 生产用水消耗大,水资源成本高,企业有废水回用需求,普通工艺难以产出合格回用水。
- 废水中悬浮物、金属氢氧化物絮体多,直接进反渗透极易造成 RO 膜严重污堵、寿命缩短。
- 生产线连续 20 小时运行,废水水量水质波动大,传统沉淀池易跑泥,运维工作量大。
- 环保管控严格,总排口重金属指标管控严,需兼顾达标排放与水资源回收。
进出水指标
进水(各股电镀原废水)
分质收集含铜、镍、铬、综合电镀废水;含高浓度重金属、悬浮物、酸碱、部分络合剂;水量水质随电镀工序波动。
TMF 产水(进反渗透)
经预处理 + 管式微滤,去除悬浮物、金属絮体,SDI 满足进水要求,保护反渗透膜系统。
双级反渗透产水(回用水)
脱盐去除残留重金属及盐类,水质满足电镀生产线回用要求,项目回用率 68%。
总排放口(RO 浓水处理后外排)
执行 GB21900‑2008 表 2,pH、总铜、总镍、总铬、六价铬、悬浮物、COD 等指标稳定达标排放中华人民共...。
工艺选型理由
- 分质预处理 + TMF 管式微滤:替代传统沉淀池,错流过滤高效截留金属氢氧化物絮体,抗高 SS 冲击,避免跑泥,产水 SDI 低,保护后端反渗透膜,延长 RO 使用寿命。
- 双级反渗透深度脱盐:去除残余重金属与盐分,产出高品质回用水,实现 68% 回用率,减少新鲜水取水,降低用水成本。
- 适配 20h 连续生产工况:整套膜系统自动化运行,可适应电镀车间水量、水质波动,运行稳定性高。
- 浓水处置逻辑清晰:反渗透浓水做处理后总排口达标外排,兼顾回用与合规排放。
- TMF 膜抗污染性能强:可在线化学清洗,污泥浓缩效果好,污泥产量可控,运维相对简便。
项目难点
- 废水组分复杂:电镀废水含络合态重金属,预处理 pH、药剂控制精度要求高,否则影响 TMF 固液分离效果。
- 膜系统污染风险高:金属氢氧化物、胶体、油污易造成 TMF、RO 膜污堵,药剂投加、清洗方案设计严苛。
- 多股分质废水切换:含铜、镍、铬、综合四股废水,来水波动大,需做好水量均衡、分池调节。
- 回用率指标约束:设计回用率 68%,需要平衡产水率与膜系统浓水侧结垢风险,阻垢、预处理工艺匹配难度大。
- 现场土建与设备布局:处理水量大,预处理池、膜系统、污泥处置单元设备多,现场占地与管路布置复杂。
验收效果
- 系统稳定运行,废水回用率达到设计 68%,回用水水质满足电镀生产使用要求,有效降低自来水消耗。
- 总排放口各项指标稳定满足 GB21900‑2008 表 2 排放标准,重金属实现稳定达标排放。
- TMF 管式微滤固液分离效果良好,无跑泥现象,大大降低反渗透膜受悬浮物污染风险,膜元件使用寿命得到保障。
- 整套系统适配车间 20h 连续生产,自动化程度高,可应对生产工序带来的水质水量波动。
- 污泥浓缩效果好,污泥处置量可控,项目顺利完成竣工验收,满足企业环保及节水需求。
上一条:龙门县饮用水水源水质自动监测站项目
下一条:信宜某产业园废气处理项目
← 返回案例列表