
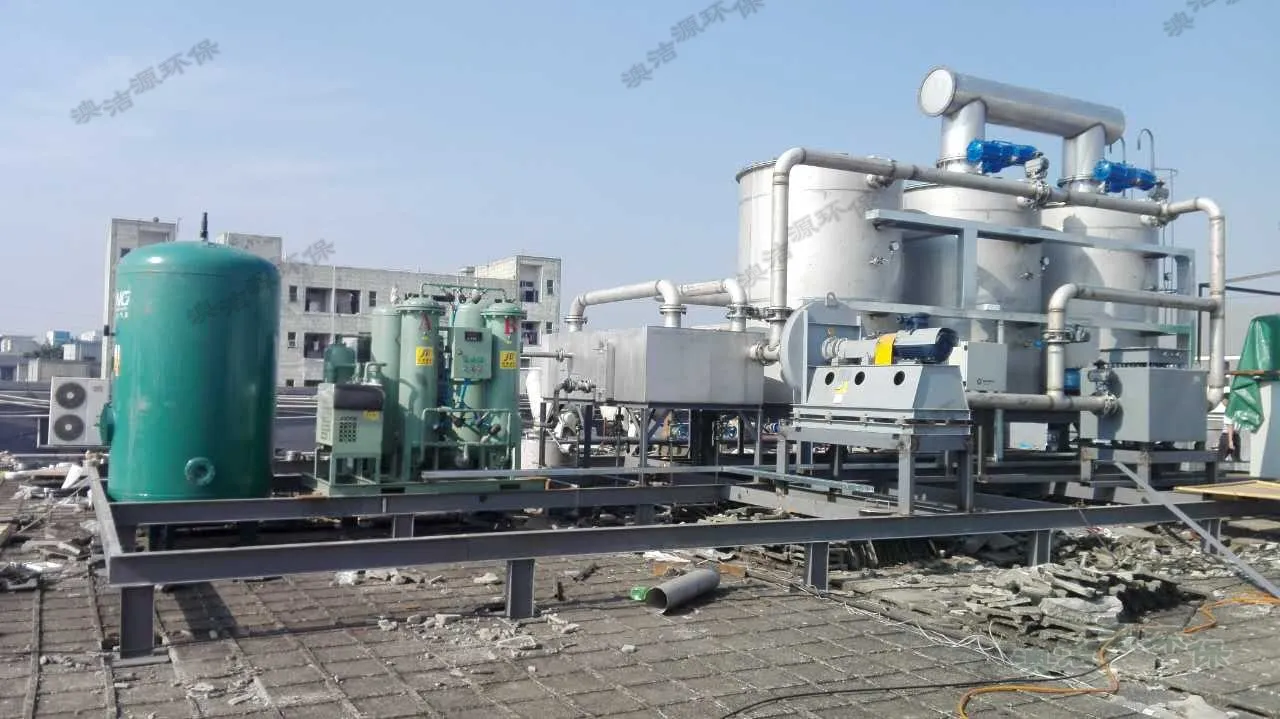
项目概况
本项目为生产工艺废气治理系统升级改造,生产线 24h 连续生产。对原有吸附、尾罐、冷却预处理、脱附系统优化重构,增设低温除湿预处理,调整吸附时序,新建 + 改造脱附单元,消除潮湿工况对吸附材料的影响,提升废气处理能力,保障稳定达标。
处理规模
- 设计风量:10000m³/h
- 污染物峰值:15kg/h,最高浓度 1.6g/m³
- 排放温度:<55℃
处理工艺
吸附 + 脱附 + 催化燃烧
客户痛点
- 废气高湿,水汽降低吸附材料性能,吸附剂易失效,存在超标风险。
- 原设备时序不合理,脱附再生能力不足,净化效率衰减快。
- 无除湿预处理,吸附剂老化快,运维成本高。
- 废气冲击负荷大,原有系统难以应对峰值工况。
进出气指标
进气
风量 10000m³/h,污染物最高浓度 1.6g/m³,峰值 15kg/h;废气高温高湿、浓度波动,24h 连续产废气。
出气
排放温度<55℃,废气满足行业及地方排放标准,达标排放,无二次污染。
工艺选型理由
- 多罐交替吸附脱附,适配工厂 24 小时连续生产,无需停机。
- 吸附富集废气,浓缩后催化燃烧,能耗低,可承受大冲击负荷。
- 配套低温除湿预处理,解决高湿难题,保护吸附材料。
- 催化燃烧低温无明火,配套尾罐缓冲,安全性高。
- 全自动时序控制,人工干预少,运维简单。
项目难点
- 废气湿度高,除湿单元温湿度控制精度要求高。
- 不停产改造,新旧管路对接复杂,施工难度大。
- 废气浓度波动大,需精准调试设备运行时序。
- 浓缩后高浓度废气,安全联锁保护设计要求严格。
- 屋面布置设备,空间与建筑荷载受限。
验收效果
- 废气稳定达标,出口温度<55℃,峰值负荷下系统运行稳定。
- 高湿问题解决,吸附剂寿命延长,运维成本降低。
- 系统全自动 24h 连续运行,不影响生产线生产。
- 吸附脱附再生充分,废气处理能力显著提升。
- 安全联锁系统可靠,项目顺利通过环保验收。